Контроль качества с помощью ИИ и машинного зрения
Когда дефект можно описать числом — диаметр, высота, зазор, — система просто измеряет и сравнивает с допуском. Так работает наш контроль укупорки: правильность определяли по геометрии крышки, а не по картинке «похоже или не похоже».
Когда дефект трудно описать правилом — царапина любой формы, пятно, складка, непривычный оттенок, — нужна нейросеть. Её обучаем на снимках нормы и брака с вашей линии. Если брака мало, берём модели, которые учатся только на хороших изделиях и замечают всё необычное.
Чаще всего на одной линии работают оба способа: измерение отвечает за размеры, нейросеть — за внешний вид. Подробнее о технологиях и моделях — на странице компьютерного и машинного зрения, об устройстве камер, подсветки и объёмной съёмки — на странице технического зрения.
Как считаем пользу от автоматического контроля
Пользу считаем до начала работ, на ваших цифрах, и потом сверяем с фактом. В расчёт идут:
- сколько брака сейчас доходит до покупателя и во что обходится возврат или претензия;
- сколько людей стоит на визуальном контроле во всех сменах;
- сколько годной продукции сейчас бракуют зря;
- простои линии из-за брака, который заметили поздно.
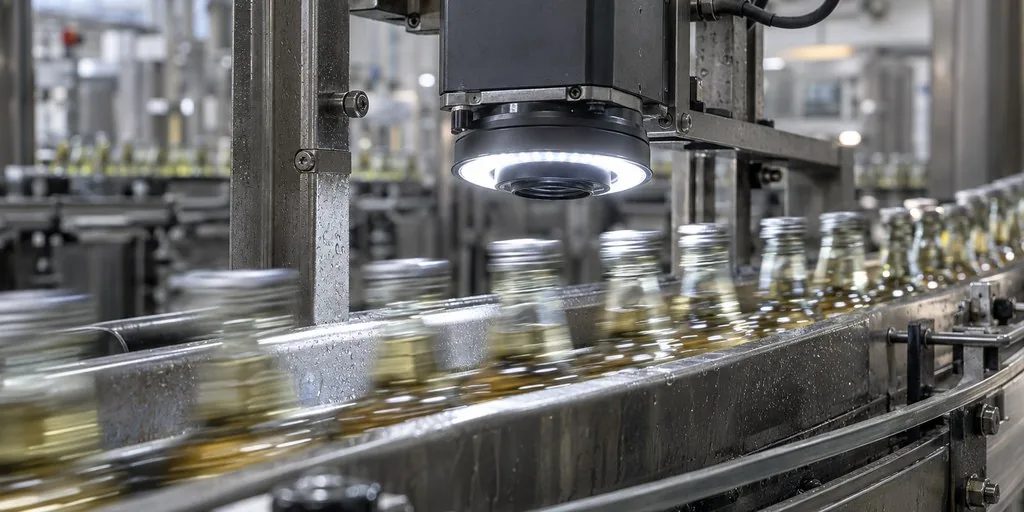
Две цифры, по которым принимаем систему, согласуем заранее: сколько брака она пропускает и сколько годного отбраковывает ошибочно. В проекте укупорки результативность контроля составила 99,9% на линии 100 000 бутылок в час.
Вопросы и ответы
Что такое система автоматического контроля качества?
Система автоматического контроля качества проверяет каждое изделие на линии без участия человека: камера снимает его, программа измеряет геометрию или ищет дефекты, брак отбраковывается автоматически, результат записывается в статистику. Её строят на компьютерном или техническом зрении.
Какие бывают виды контроля качества продукции?
Визуальный (глазом человека), измерительный (приборами и калибрами), выборочный и сплошной, лабораторный. Автоматическая система на основе технического зрения даёт сплошной контроль: проверяет все изделия и вместе с измерением делает визуальную проверку.
Как работает автоматический контроль качества на линии?
Изделие проходит контрольную точку, камера делает снимок при заданном освещении, алгоритм измеряет размеры или нейросеть сравнивает изделие с образцами нормы и брака. Если отклонение выходит за допуск, система подаёт сигнал на отбраковку и сохраняет результат по изделию.
На какой скорости линии работает такой контроль?
Скорость определяется задачей и оборудованием. В нашем проекте контроль укупорки работает на линии розлива производительностью 100 000 бутылок в час, результативность контроля — 99,9%.
Что нужно для запуска автоматического контроля качества?
Образцы нормы и брака, описание допусков, доступ к линии для съёмки и возможность подать сигнал на отбраковку. Сначала собираем стенд и проверяем идею на реальных образцах, затем монтируем систему на линии. В проекте укупорки монтаж занял три дня.
Какие проблемы бывают у автоматического контроля качества?
Нестабильный свет, вибрация, разброс изделий, мало образцов брака и ложные срабатывания. Их снижают подбором освещения и камеры, испытанием на стенде и доработкой модели по результатам работы на линии. Поэтому наблюдаем за системой после запуска.
Можно ли встроить контроль в действующую линию без остановки?
Чаще да: камеры ставят над существующим конвейером или в контрольной точке, отбраковку подключают к имеющемуся механизму. Нужное время остановки на монтаж определяем на обследовании линии.
Чем автоматический контроль отличается от датчиков и фотоэлементов?
Датчик или фотоэлемент отвечает на простой вопрос: есть изделие или нет. Система технического зрения измеряет геометрию, находит дефекты и различает вид изделия, поэтому подходит там, где простого датчика недостаточно.
Сколько стоит система автоматического контроля качества?
Стоимость считаем индивидуально: она зависит от числа точек контроля, скорости линии, вида дефектов и того, как подключать отбраковку. Для оценки достаточно описания линии и нескольких фото брака.
Нужна ли нейросеть для автоматического контроля качества?
Не всегда. Размеры и геометрию надёжнее измерять алгоритмом. Нейросеть нужна для дефектов внешнего вида, которые трудно описать правилом.
Сколько точек контроля нужно на линии?
Столько, сколько мест, где рождается брак, который дорого пропустить. Обычно начинаем с одной точки, где потери уже видны, и по результату решаем, куда ставить следующую.
Что делать, если образцов брака мало?
Использовать модели, которые учатся только на хороших изделиях и замечают всё непохожее, а снимки брака собирать уже в работе системы. Для измерений образцы брака вовсе не нужны: достаточно допуска.
Как система ведёт статистику брака?
По каждому изделию сохраняется результат и снимок брака. Мастер и технолог видят, сколько и какого брака было по сменам и по операциям, и могут найти причину в процессе.
Как понять, что система работает хорошо?
Заранее договариваемся о двух цифрах: сколько брака система пропускает и сколько годных изделий бракует ошибочно. Их меряем на образцах до монтажа и потом на линии. Если условия меняются — новая упаковка, другой свет, — модель дообучаем, и цифры проверяем снова.
Сколько времени занимает внедрение?
Сначала идея проверяется на лабораторном стенде с реальными образцами, затем система монтируется на линии и проходит испытания. В проекте укупорки монтаж на действующей линии занял три дня.
Можно ли подключить систему к нашей системе управления линией?
Да. Сигнал отбраковки и данные о браке передаём в систему управления линией и в учётные системы по согласованному способу связи.
Материал подготовлен специалистами Firm Mark. Обновлено: 28 октября 2026 года.